
全国统一服务热线:400-158-0977 / 13851510977
全国统一服务热线:400-158-0977 / 13851510977

润滑油是工业设备的“血液”,直接影响设备运行、生产效率与厂区安全。不少工厂为压缩成本,选用低价劣质润滑油,看似节省了采购开支,实则埋下设备故障、停机减产、安全事故等多重隐患,长期得不偿失。
多数设备早衰、频繁故障、非正常停机的根源,都源于油品不达标。今天整理劣质润滑油最致命的5大危害,所有工厂管理人员、设备运维人员务必重视!
加速设备磨损,缩短设备寿命
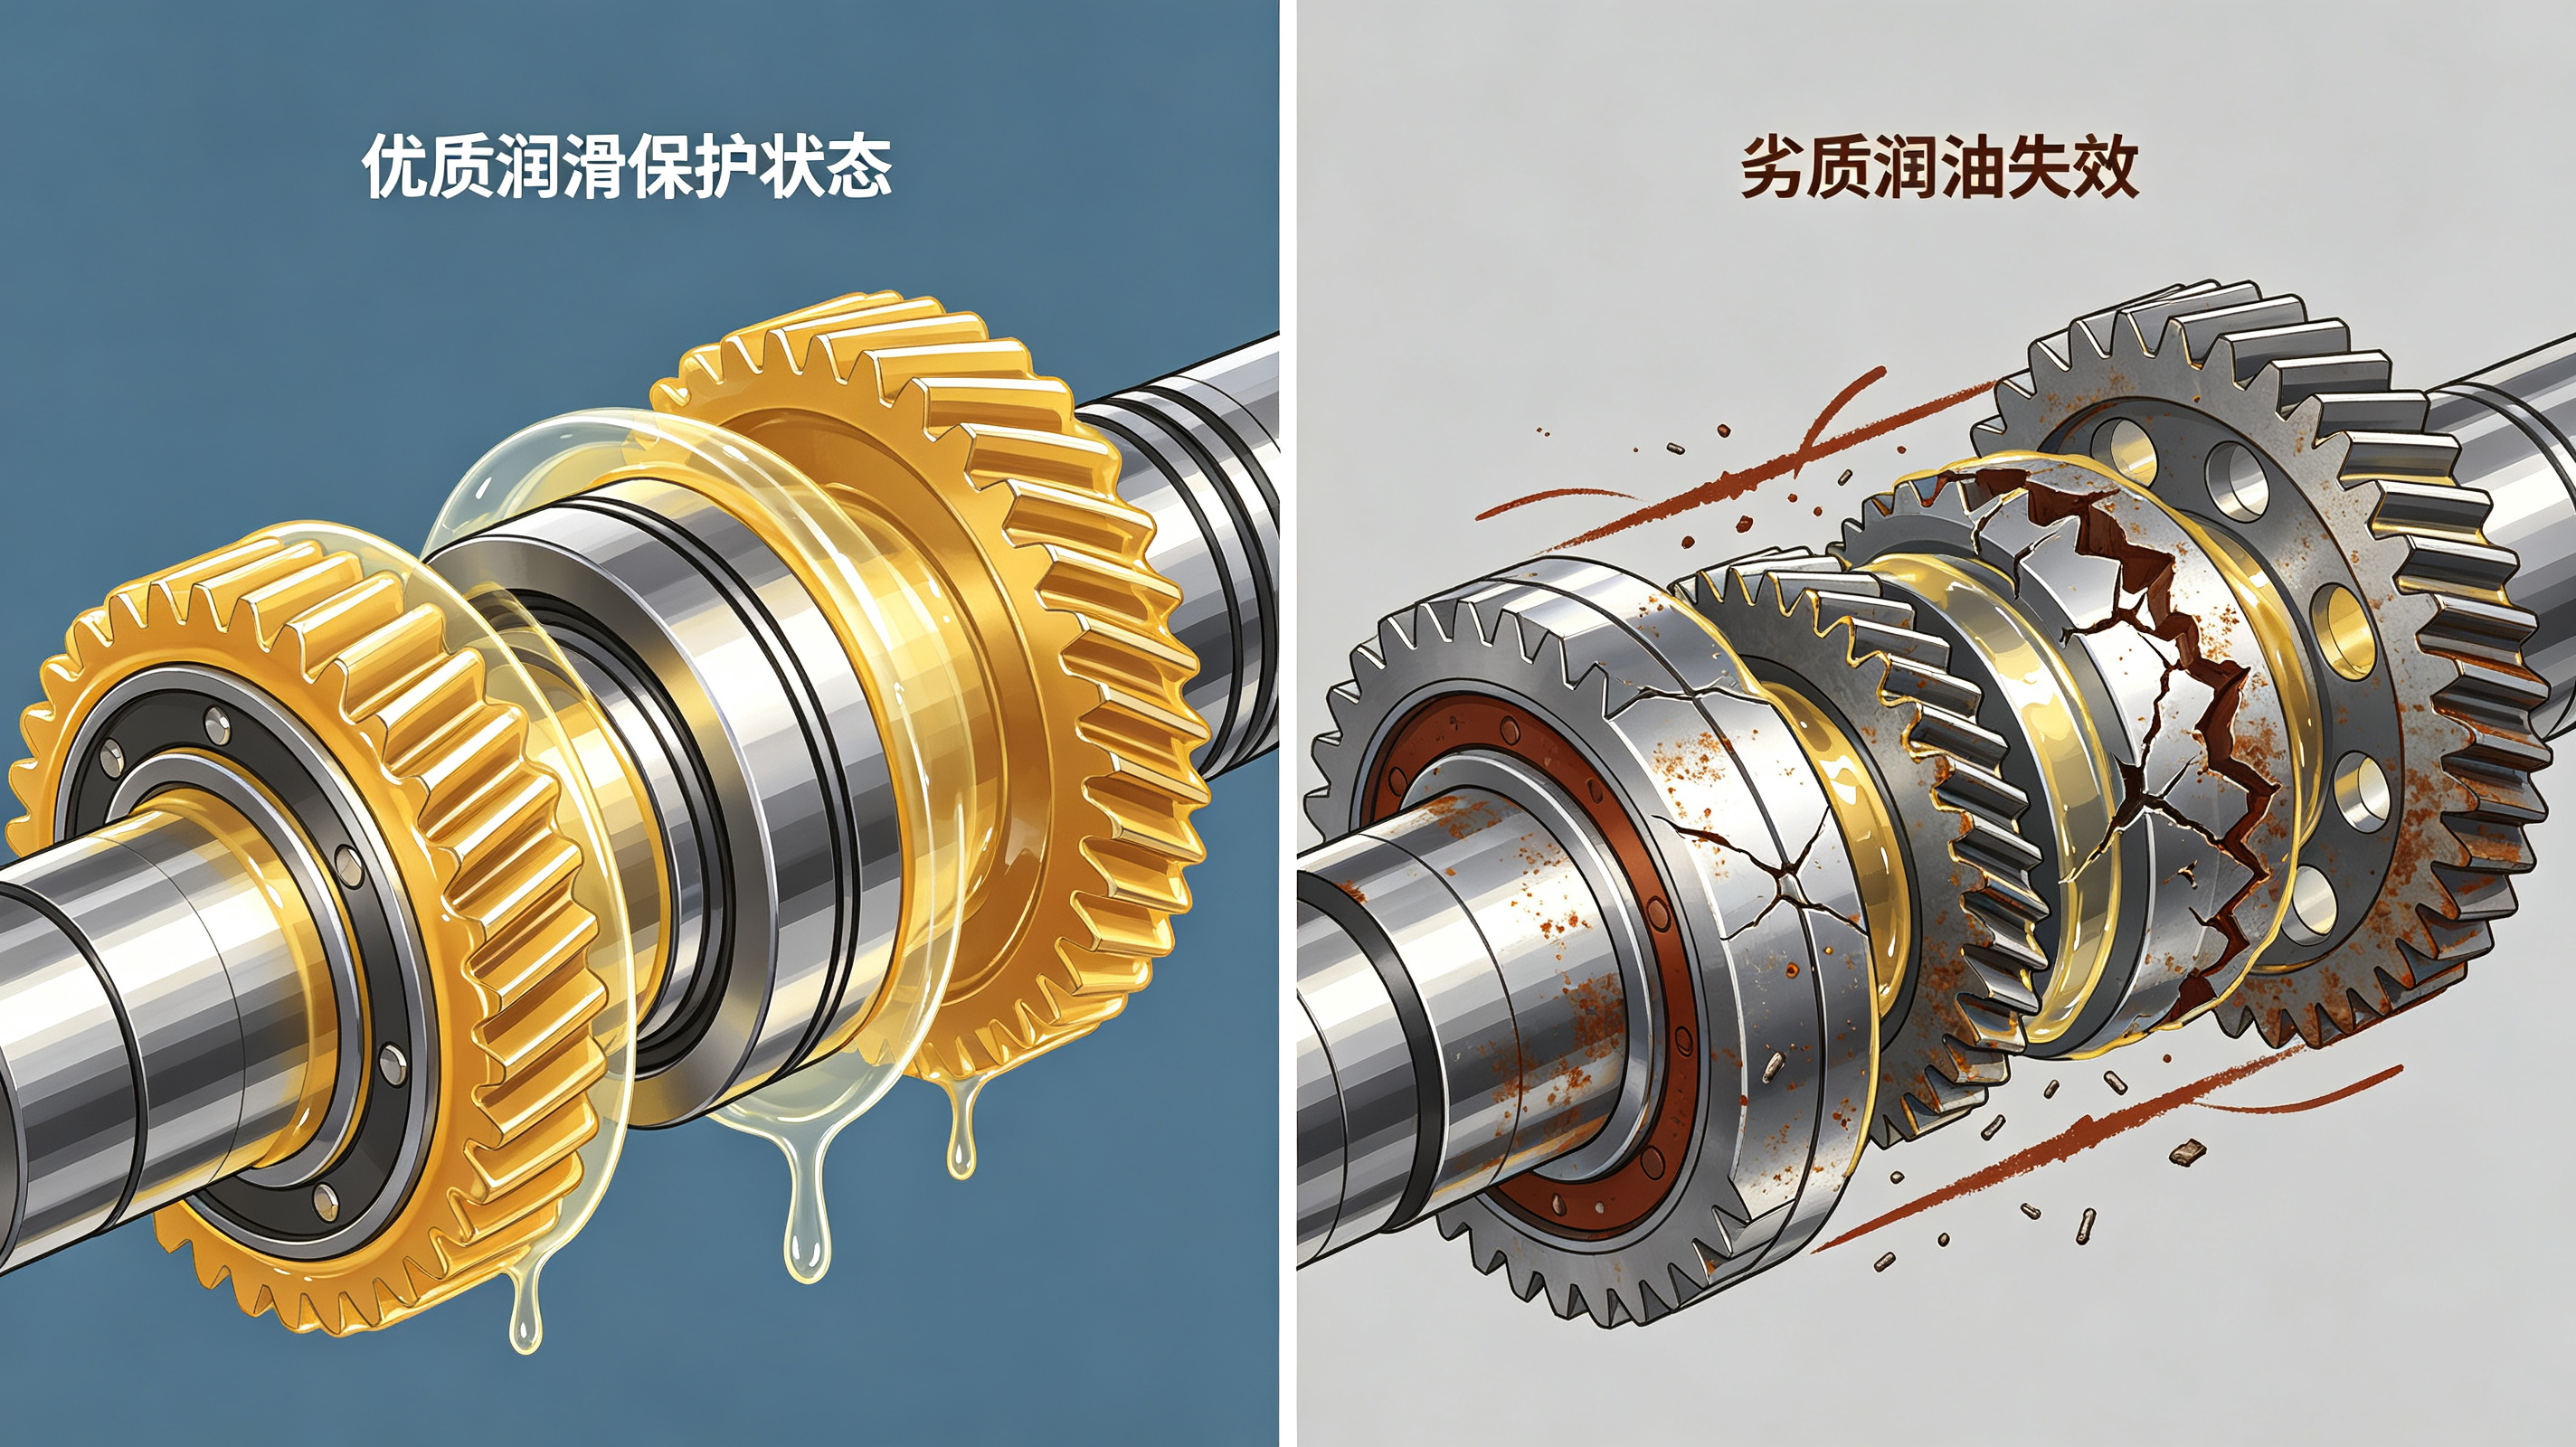
优质润滑油具备精准的粘度、良好的润滑性和抗磨性,能在设备齿轮、轴承、活塞等精密运转部件表面形成一层均匀坚固的油膜,隔绝金属直接摩擦,缓冲运转冲击力。
而劣质润滑油成分杂乱、纯度极低,添加剂配比不达标,甚至掺杂大量杂质,无法形成有效保护油膜。设备运行时,金属部件直接干磨、硬磨,运转阻力大幅增加。
长期使用后,轴承卡顿、齿轮磨损、轴套划伤等问题会频繁出现,原本可以使用5-10年的设备零部件,可能短短1-2年就严重损耗、彻底报废,大幅缩短整套机械设备的使用寿命。
引发设备高温,造成频繁停机
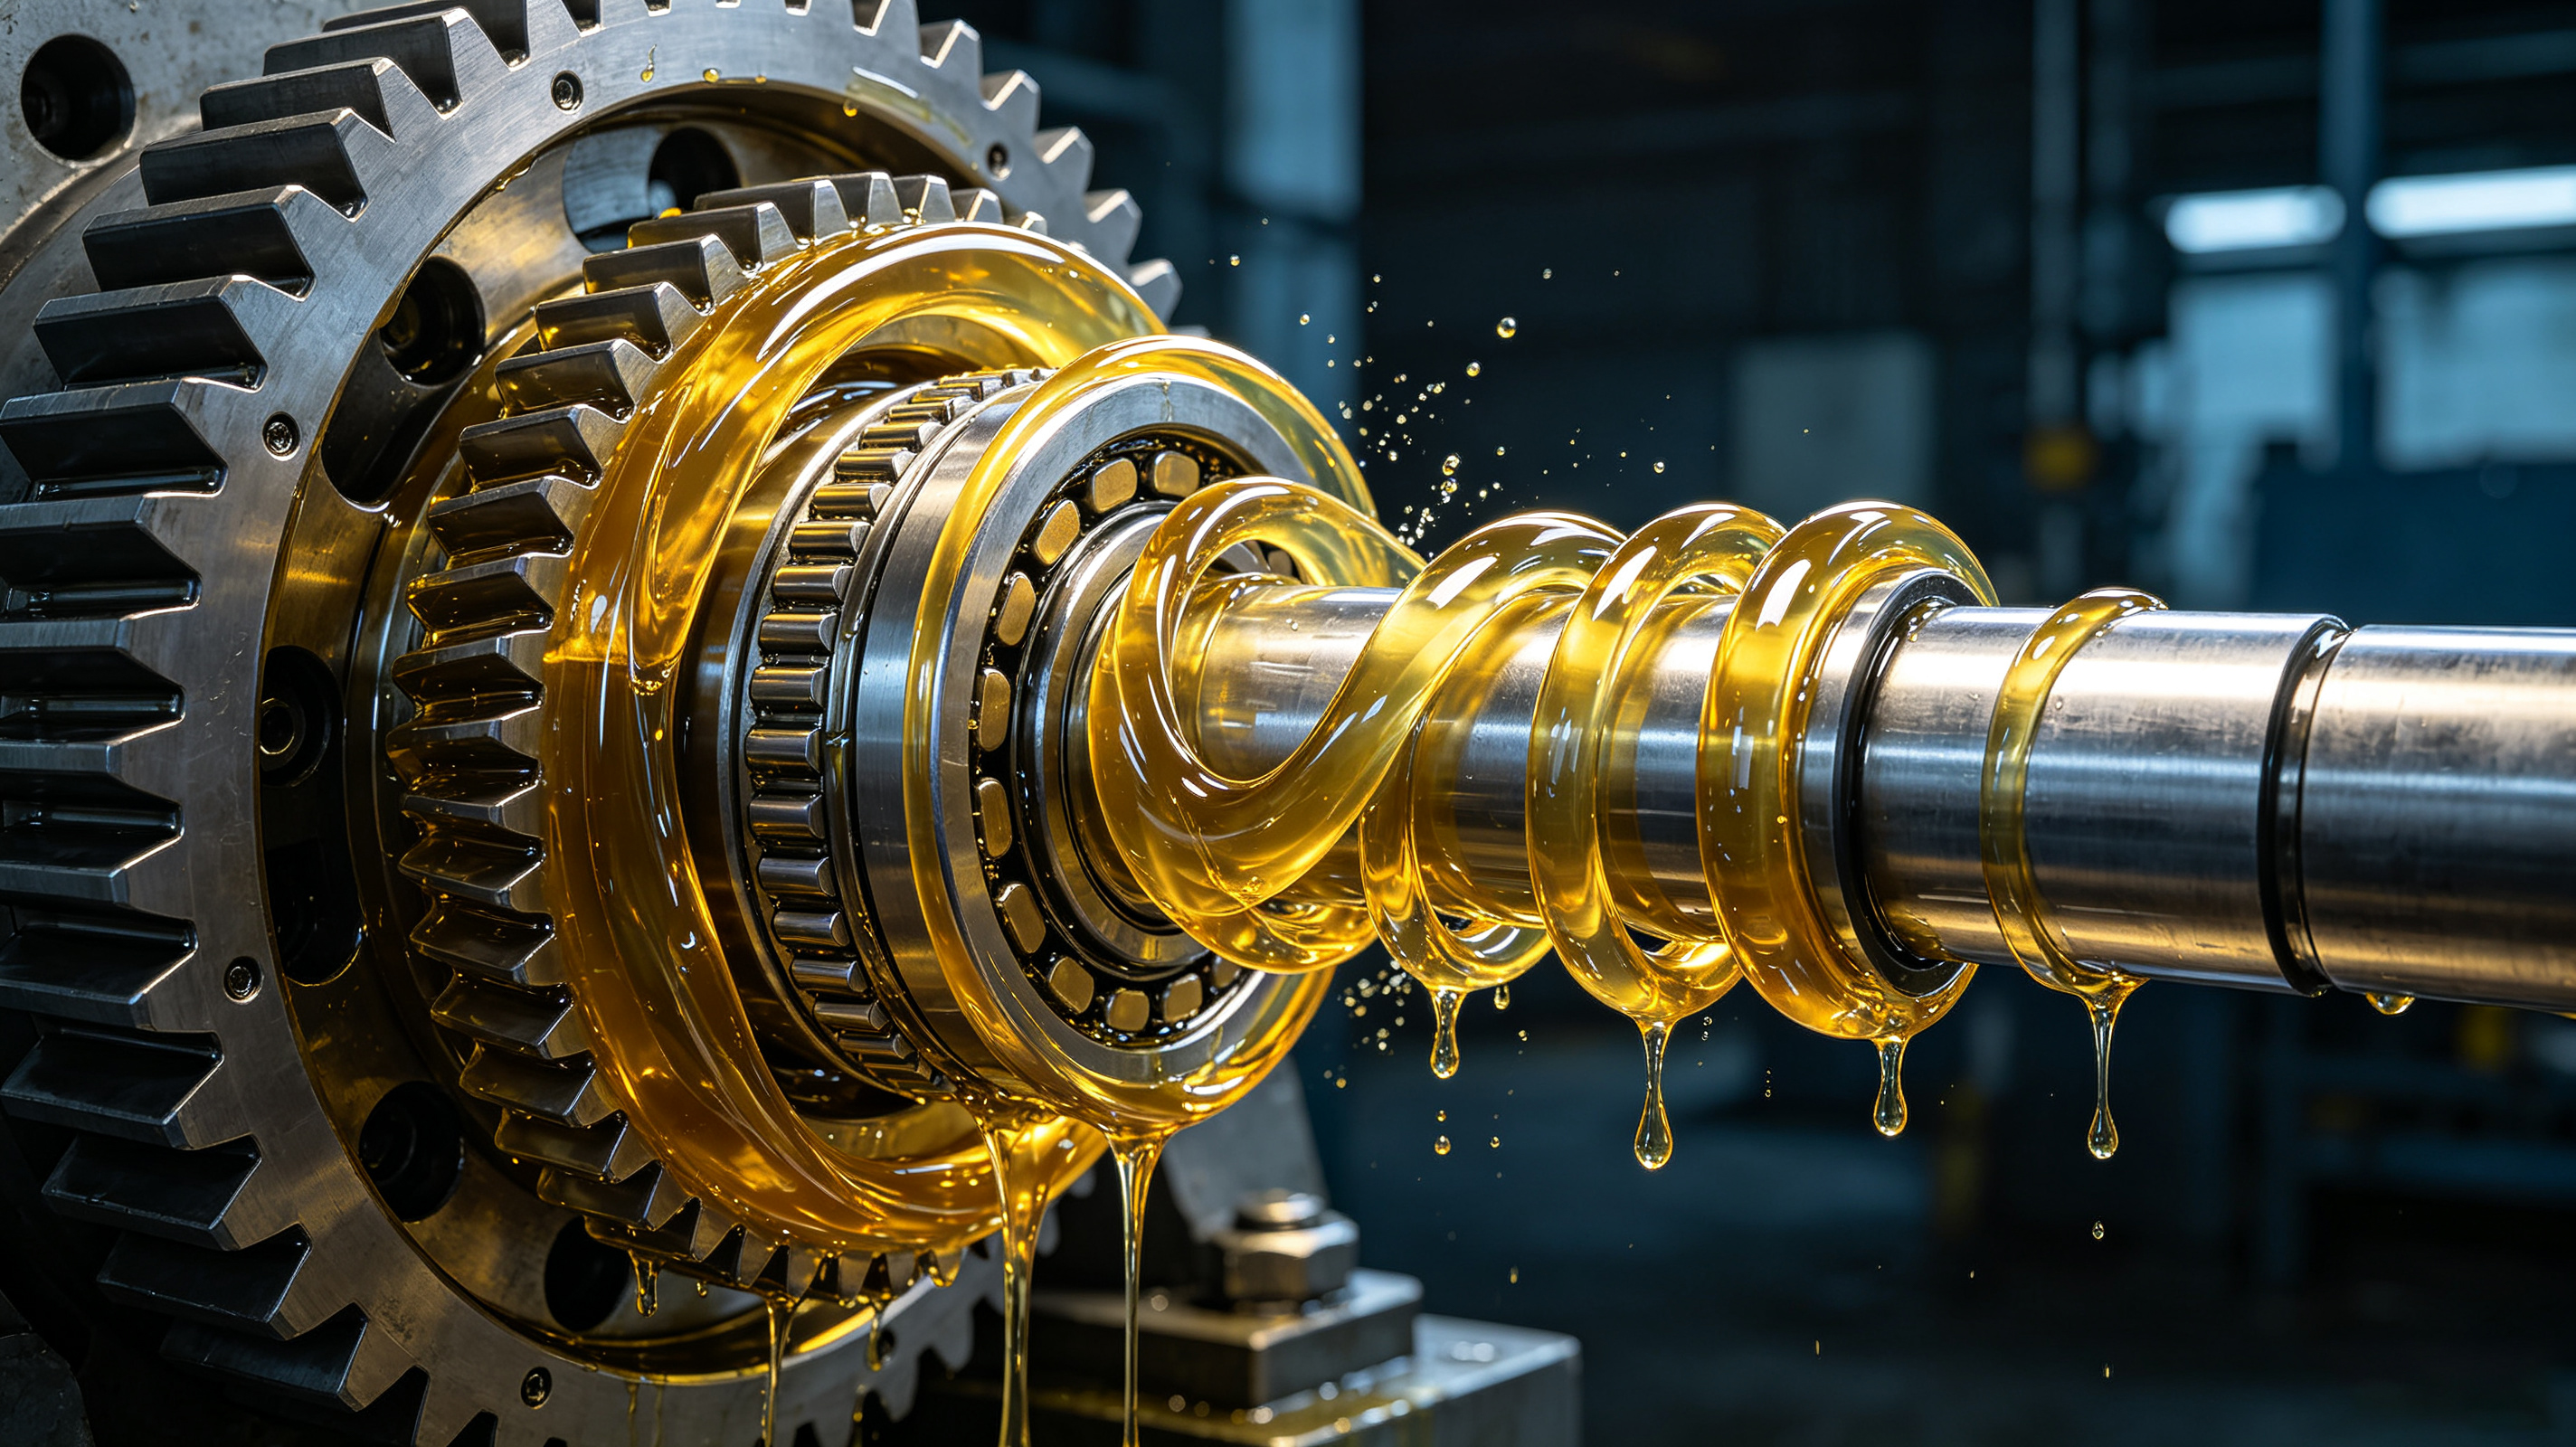
润滑油除了润滑,核心作用之一就是散热降温、带走设备运转产生的热量,保证设备在标准温度区间内稳定运行。
劣质润滑油的热稳定性极差,散热、导热性能严重不足。设备高速、高负荷运转时,摩擦产生的热量无法及时散发,会快速堆积在设备内部,导致机身温度急剧飙升。
高温不仅会加速油品变质、失效,还会引发设备过热报警、自动停机。对于流水线、连续化生产的工厂来说,突发停机直接打乱生产节奏,造成产能下降、订单延误,频繁启停还会进一步损伤设备,形成恶性循环。
滋生油泥杂质,堵塞设备油路
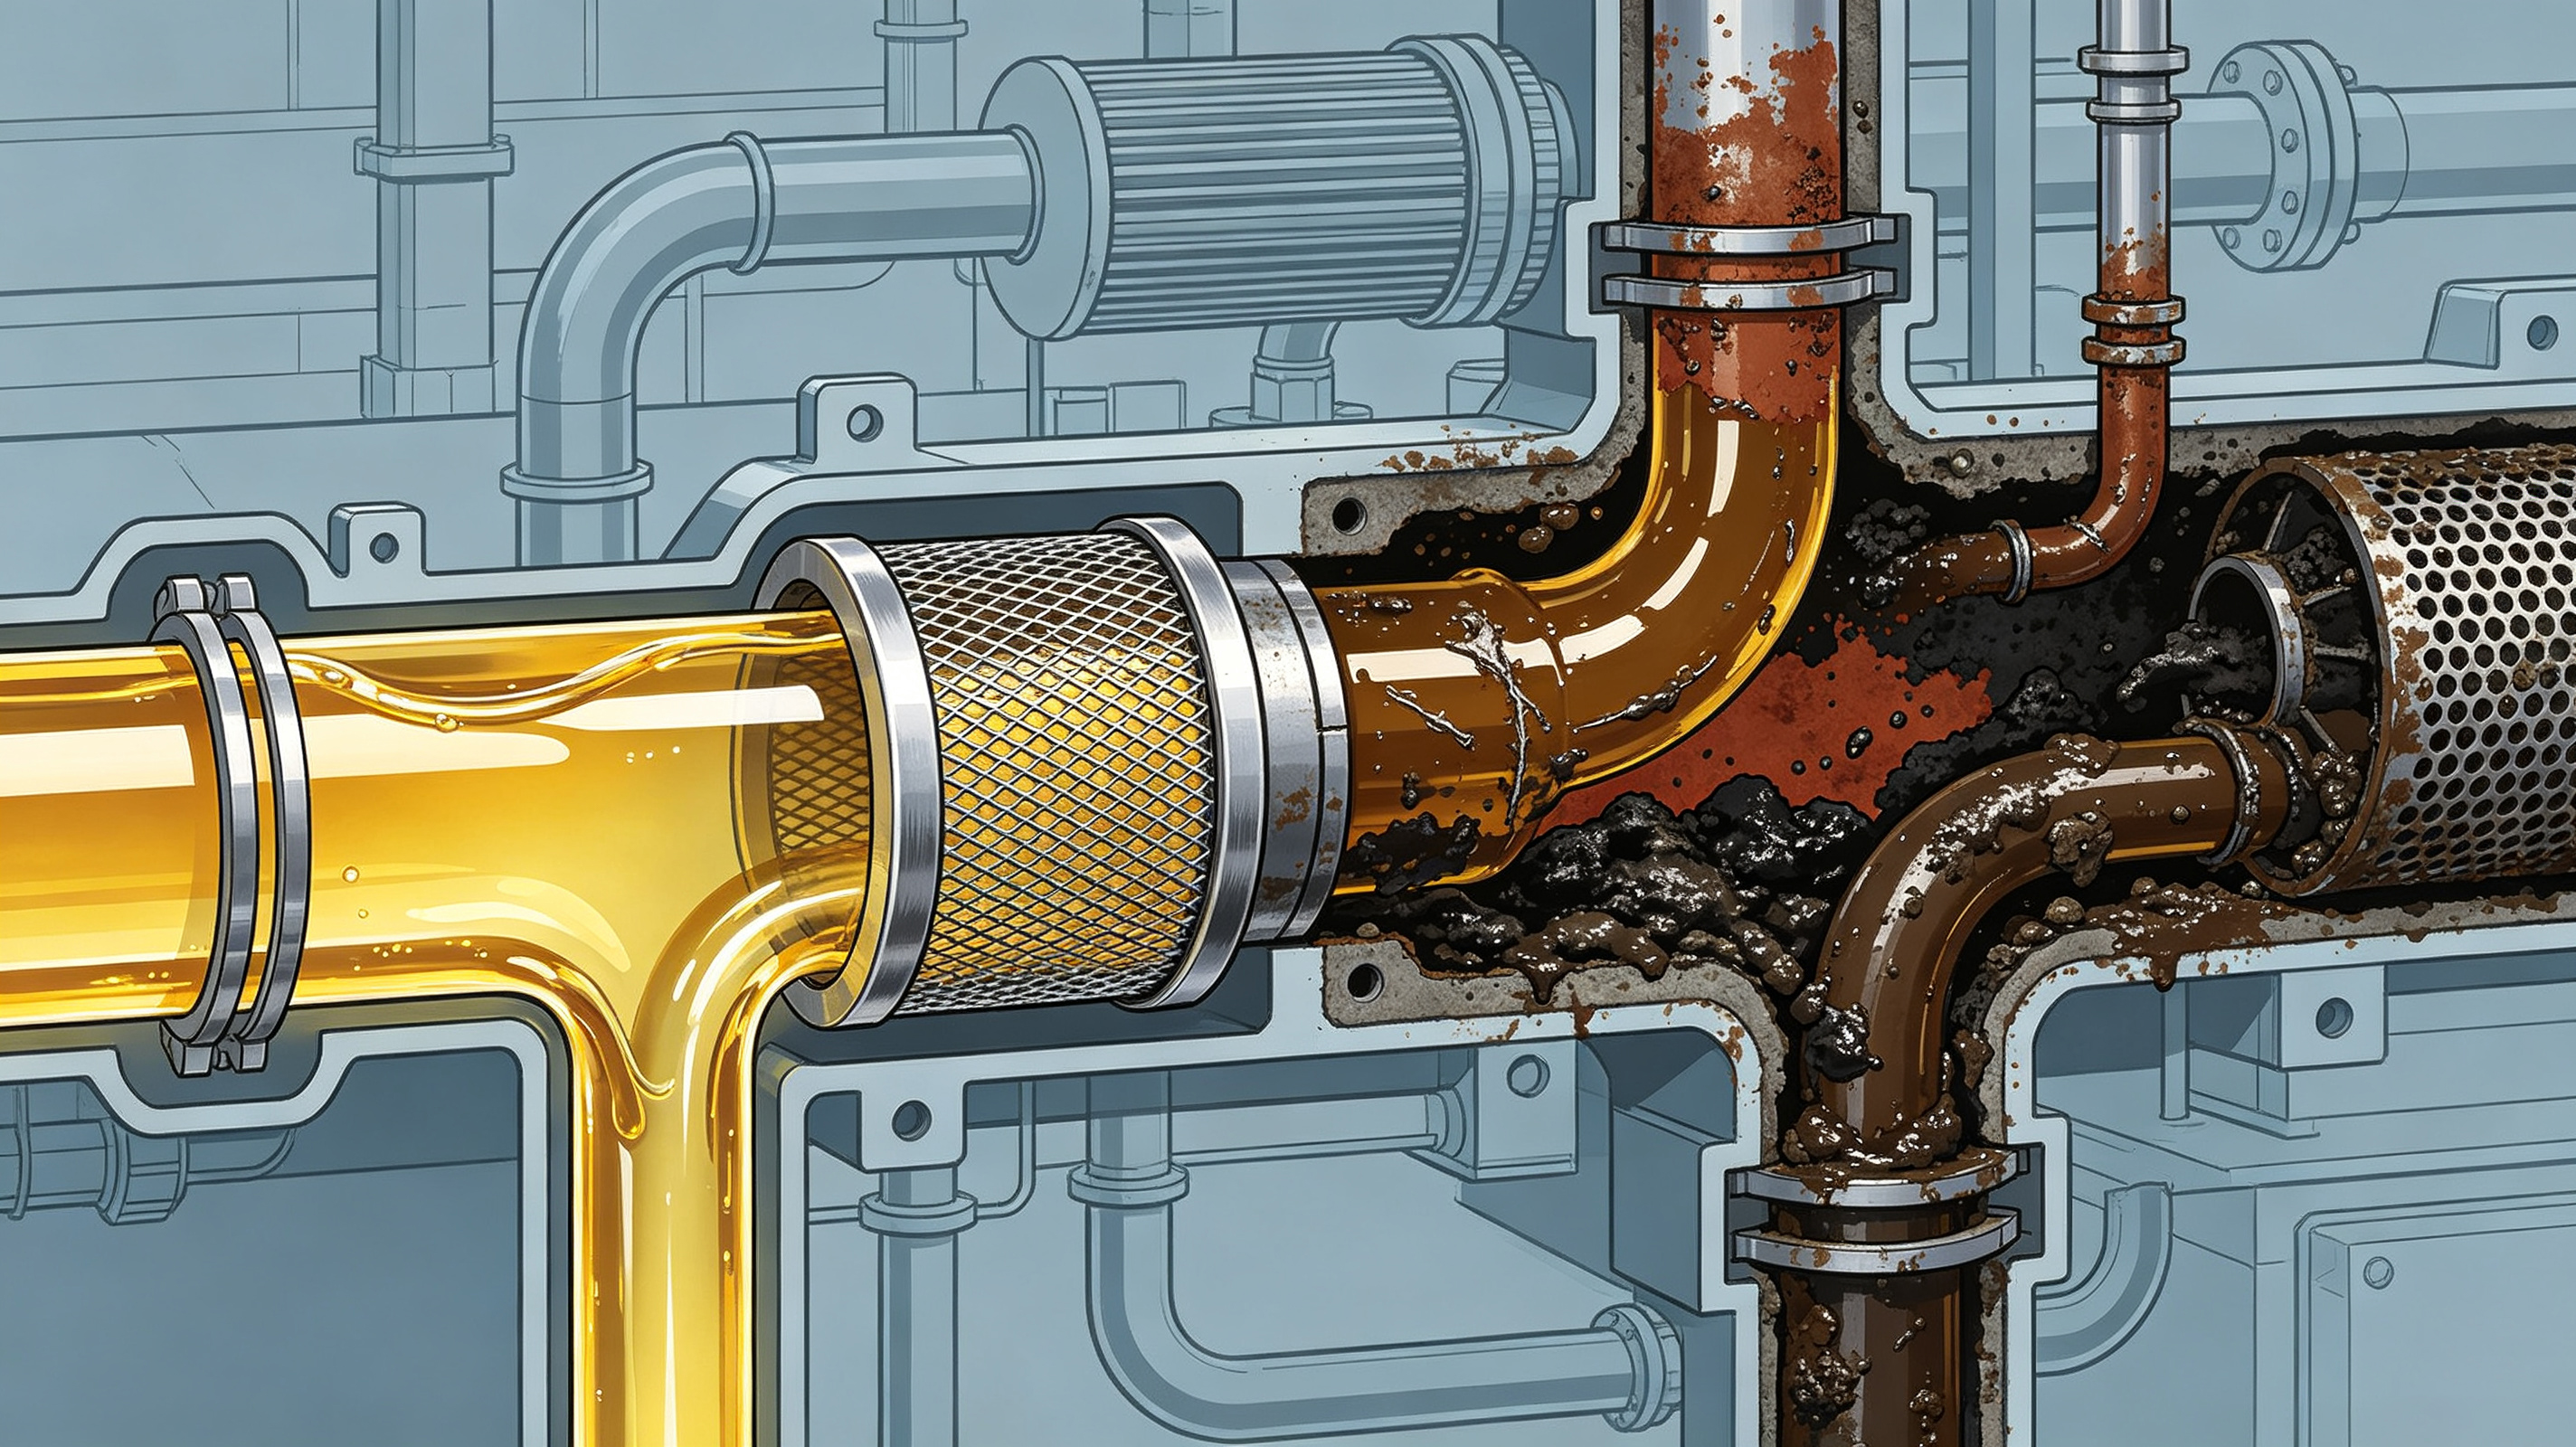
正规润滑油抗氧化、抗变质性能优异,长期使用不易变质结垢。而劣质润滑油基础油质量差、抗氧化添加剂缺失,在高温、高压的工厂生产工况下,极易快速氧化、碳化。
使用一段时间后,会产生大量胶质、油泥、沉淀物,这些杂质会不断堆积在设备油路、滤芯、管道、精密孔隙中,直接堵塞油路系统。
油路堵塞会导致供油不畅、润滑不均,部分部件缺油干磨,轻则设备异响、运行卡顿、动力不足,重则油路彻底堵死,引发设备抱死、无法启动,需要拆解整机清理维修,耗费大量人力物力。
拉高能耗支出,增加运营成本
很多人误以为劣质油便宜,能省钱,实则是隐形的“烧钱元凶”。
一方面,劣质润滑油润滑阻力大,设备运转负荷增加,电机需要消耗更多电力、动力才能维持正常运转,直接导致工厂整体耗电量、能耗量大幅上升,日积月累,电费成本激增。
另一方面,劣质油变质速度快、损耗量大,换油周期远短于正规油品,原本半年一换的机油,劣质油可能2-3个月就需要更换,油品采购频次大幅增加。
再加上设备频繁维修、零件更换、停机减产的损失,短期省的油费,远远抵不上长期损耗的成本。
暗藏安全隐患,诱发生产事故
暗藏安全隐患,诱发生产事故
这是劣质润滑油最致命、最容易被忽视的危害。
劣质油品闪点不达标、高温稳定性差,在设备高负荷高温运转的工况下,极易出现油品挥发、自燃风险。同时,设备因润滑失效出现卡顿、抱死、故障失控时,会极大提升机械操作事故概率。
此外,劣质油燃烧、变质产生的有害废气、油污,不仅污染车间生产环境,还会危害一线操作人员身体健康,严重时可引发火灾、设备报废、人员受伤等重大安全事故,给工厂带来不可挽回的损失和责任风险。
润滑油是工厂设备的“保养剂”,更是生产稳定、安全生产的“护身符”。采购劣质润滑油,看似精打细算,实则是透支设备寿命、透支生产安全、透支企业利润。
对于工厂生产而言,合规优质的润滑油,从来不是成本,而是最划算的投资。坚持使用正品润滑油,定期规范换油、养护设备,才能最大限度减少故障、降低损耗、保障生产高效安全运行。
守护设备稳定,就是守护工厂的生产效率与长远发展!如果您有任何关于润滑油的问题,欢迎咨询!
服务热线:400-158-0977
 沪公网安备31011302007526号