
全国统一服务热线:400-158-0977 / 13851510977
全国统一服务热线:400-158-0977 / 13851510977

磨削作为精密加工最后一道工序,一点点失误就会造成工件烧伤、表面裂纹、尺寸超差、砂轮快速损耗。很多工厂只关注砂轮和机床,却忽略磨削液的作用。
磨削液四大核心作用
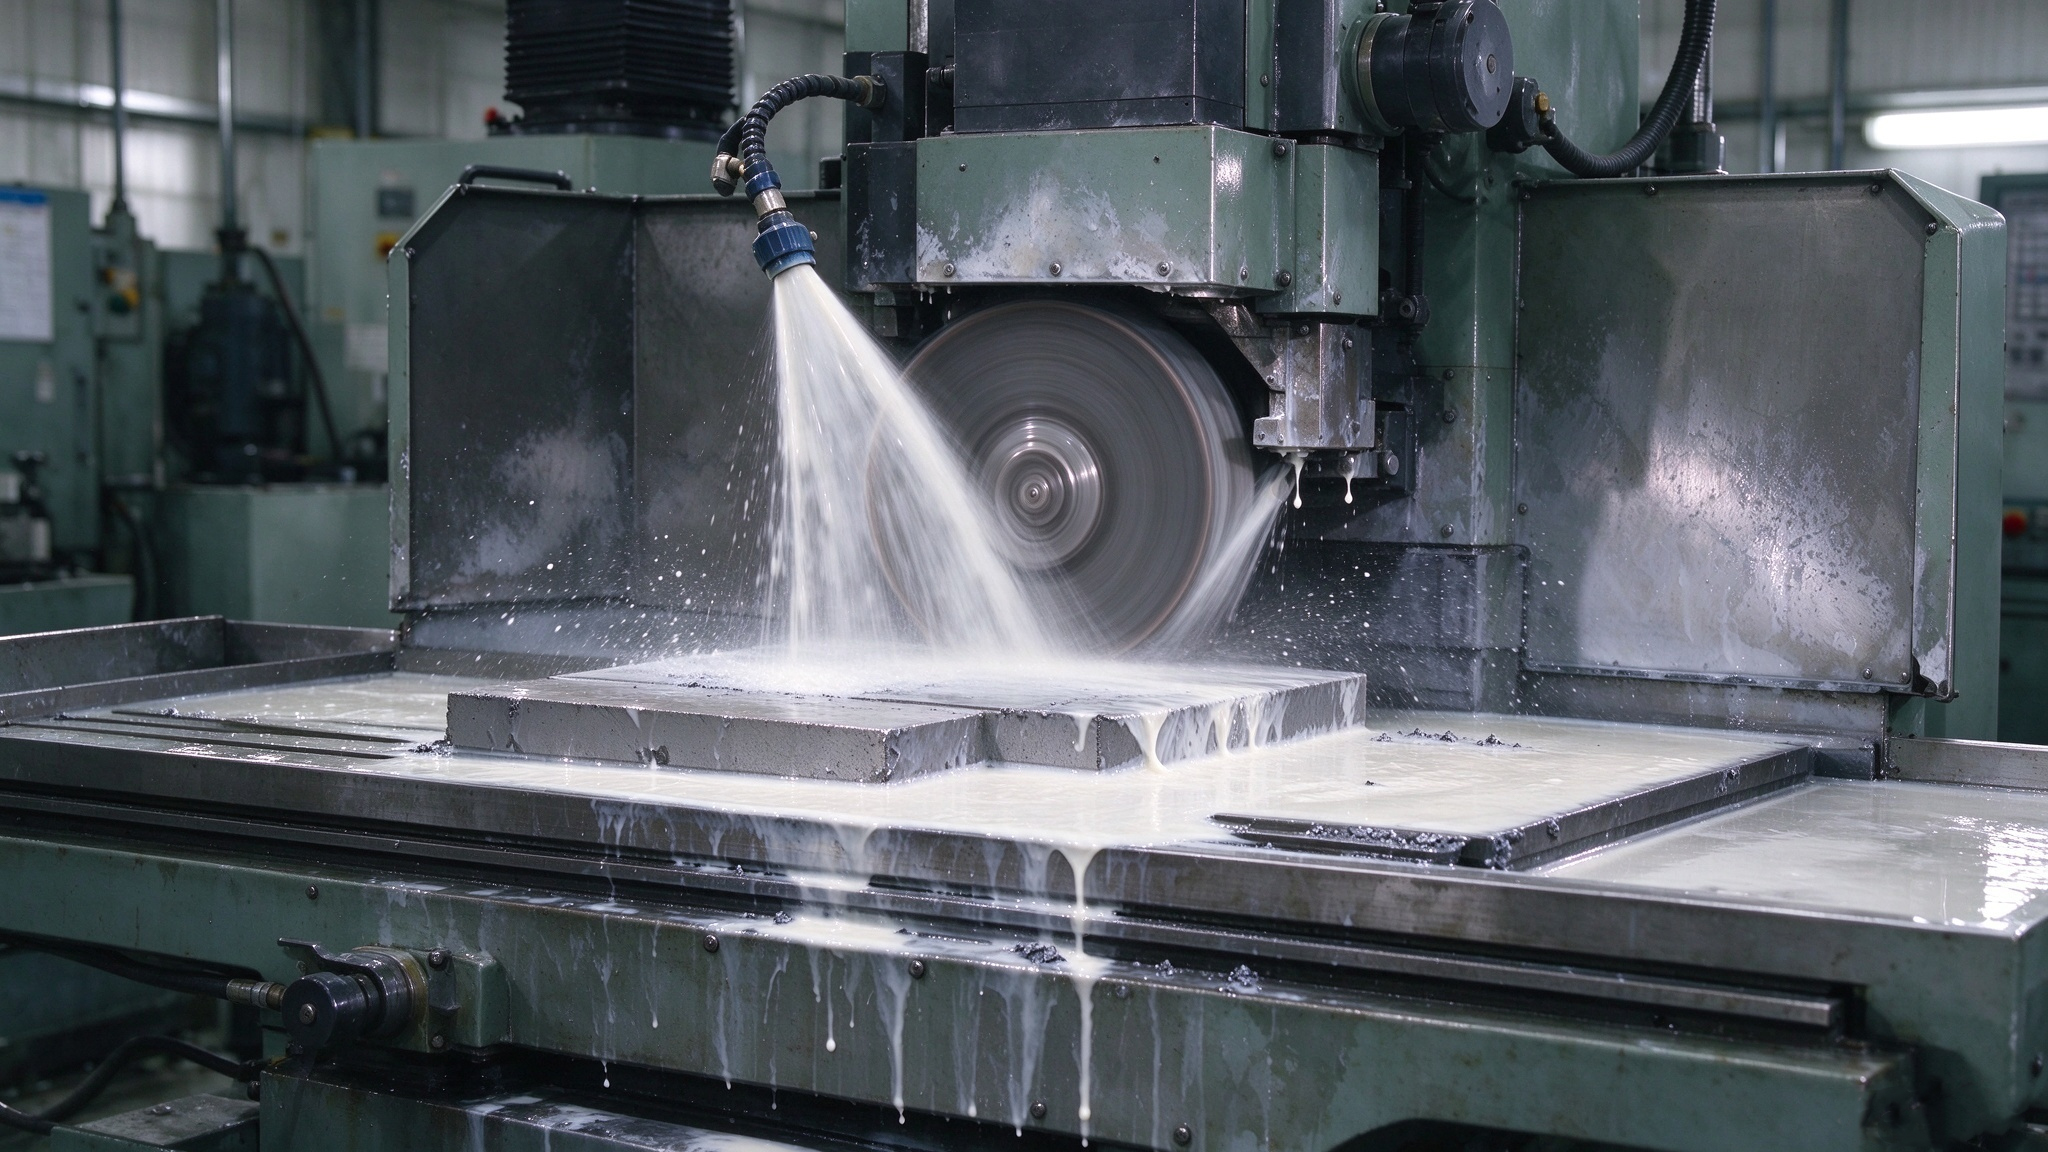
磨削区瞬间高温可达上千度,磨削液承担四大核心功能,缺一不可:
冷却:快速带走磨削热量,防止工件热变形、表面烧伤、产生微裂纹;
润滑:在砂轮与工件之间形成润滑膜,降低摩擦,减少砂轮磨损,提升表面光洁度 ;
清洗:冲掉磨屑、砂轮脱落磨粒,避免磨粒卡在砂轮孔隙造成堵塞、划伤工件 ;
防锈:加工工序间保护工件与机床,防止短期锈蚀。
磨削液四大品类对比
市场主流磨削液分为乳化型、半合成(微乳)、全合成、纯油磨削油四大类:
乳化型(乳化液)
润滑性能优秀,性价比高;缺点是容易滋生细菌、发臭,槽液寿命短。
适用:普通碳钢、铸铁,中低负荷平面磨,预算有限的车间。
半合成(微乳磨削液)
矿物油 + 合成添加剂,兼顾冷却、润滑、清洗,稳定性好,使用寿命长,低泡。
适用:合金钢、轴承钢、不锈钢,外圆磨、无心磨、精密平面磨,大部分精密加工首选。
全合成磨削液(无油)
透明溶液,冷却与清洗能力极强,沉降性好,不易腐败,方便观察加工状态。
适用:高速磨削、硬质合金,对清洁度要求高,磨屑多的工况;润滑偏弱,重载慎用。
纯油磨削油
极压润滑最强,几乎无锈蚀风险;冷却差、油烟大、成本高,需要配套油烟净化设备。
适用:硬质合金、高硬度难加工材料,高光洁度精磨。
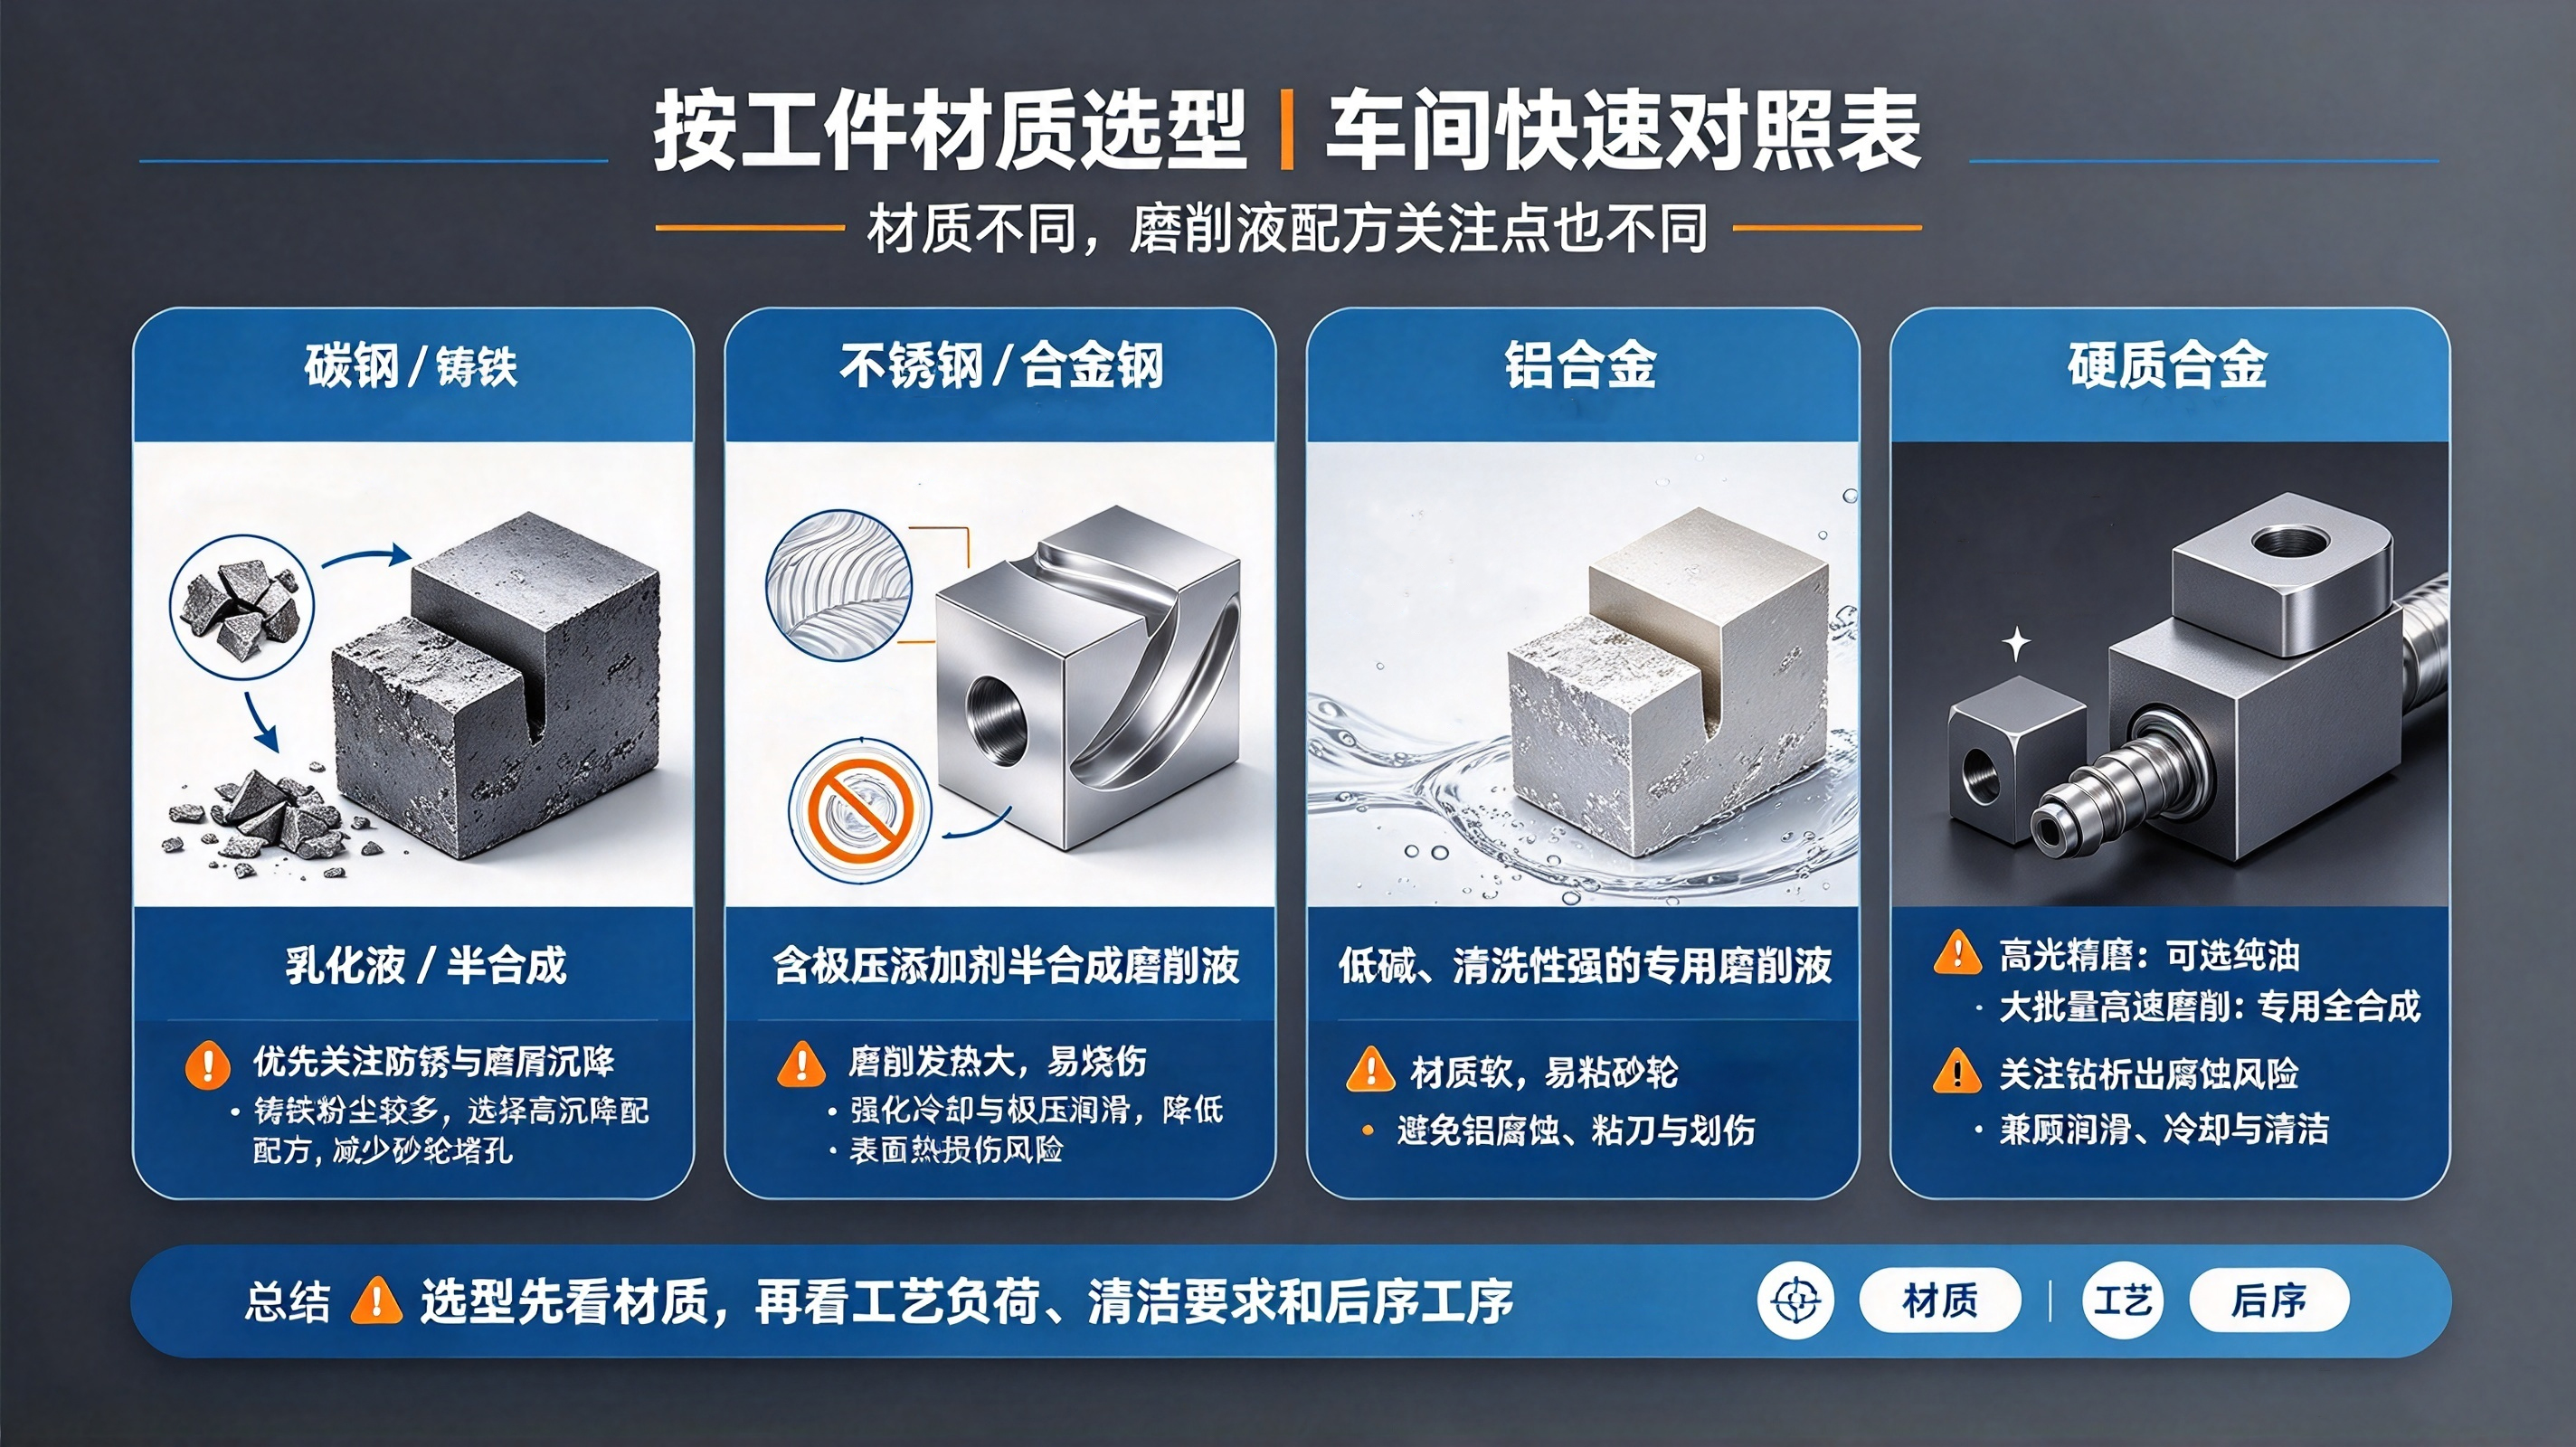
按工件材质选型
选型不可忽略的 5 个关键维度
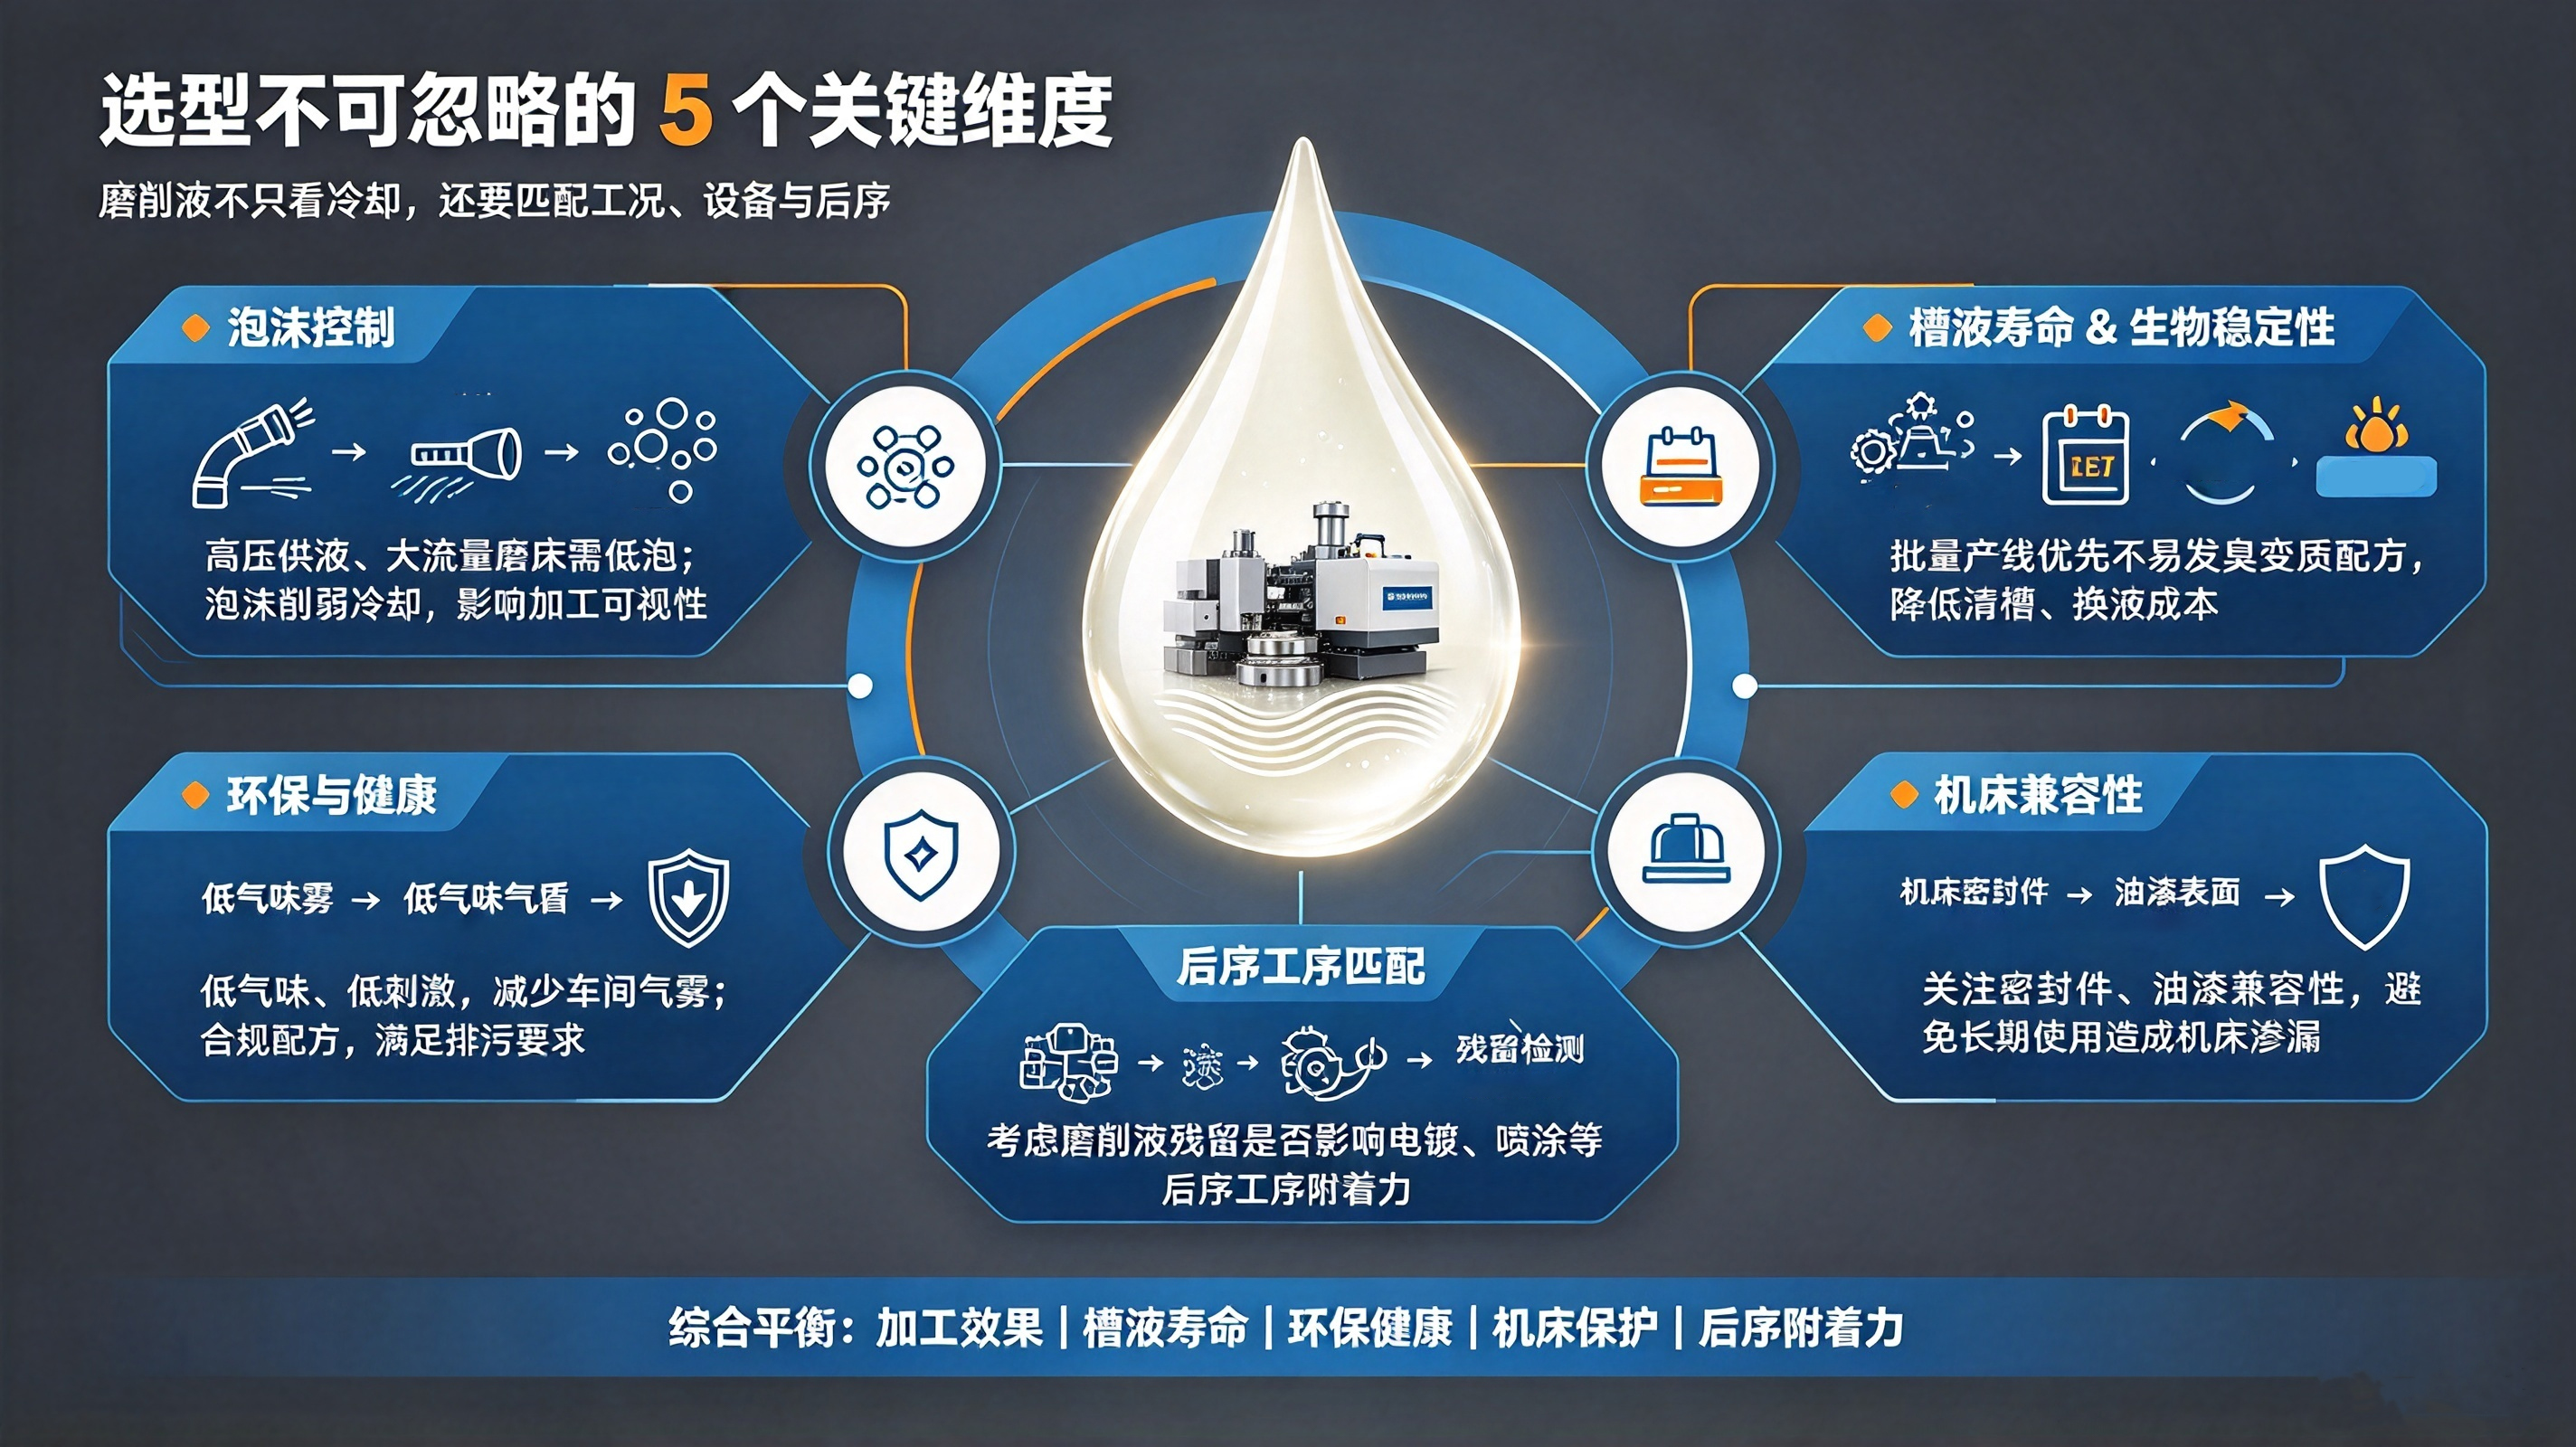
泡沫控制:高压供液、大流量磨床,要选用低泡磨削液,泡沫会削弱冷却,影响加工可视性;
槽液寿命 & 生物稳定性:批量产线,优先不易发臭变质配方,降低清槽、换液成本;
环保与健康:低气味、低刺激,减少车间气雾;合规配方,满足排污要求;
机床兼容性:密封件、油漆不腐蚀,避免长期使用造成机床渗漏;
后序工序匹配:如后续需要电镀、喷涂,要考虑磨削液残留是否影响附着力。
车间选型常见误区
误区 1:只看单价,越便宜越好 低价磨削液槽液寿命短、防锈差,工件报废 + 频繁换液,综合成本反而更高。
误区 2:一款磨削液通吃所有材料 铝件用高碱性磨削液会腐蚀;硬质合金用普通乳化液,极易出现表面缺陷。
误区 3:浓度越高效果越好浓度过高易起泡、残留重、成本上升;浓度不足会烧伤、生锈、润滑不足,严格按厂家推荐配比。
误区 4:出现工件烧伤,只加大流量,不更换磨削液 流量只能改善冷却,极压不足依然会产生表面微裂纹,需要升级磨削液配方。
普通黑色金属、平面磨:乳化液 / 通用半合成
不锈钢、轴承钢、大批量无心磨 / 外圆磨:极压半合成磨削液
高速磨削、硬质合金、追求高清洁度:全合成磨削液
硬质合金高光精磨、小批量高精度:纯油磨削油磨削液不是简单冷却耗材,是精密加工工艺一环。
合适的磨削液,可以降低工件不良率,延长砂轮使用寿命,减少停机维护,为车间实实在在降本增效。
如果您有任何关于磨削液的问题,欢迎咨询!
热线电话:400-158-0977
 沪公网安备31011302007526号