很多加工车间都有一个习以为常的操作:切削液使用到期,直接抽走旧液,加满新液就开机生产。
大家觉得,旧液排掉、新液补上,工作就算完成。殊不知 ——换液不洗槽,是机加工里最容易被忽略的隐形浪费。
一、新液入槽,即刻被污染
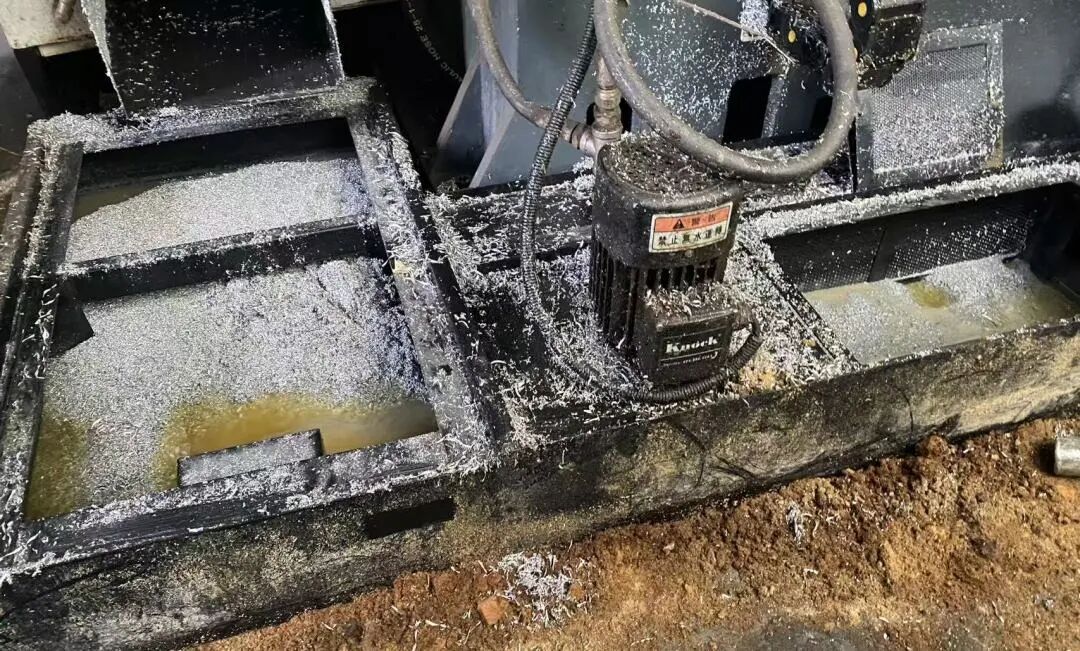
液槽底部常年沉淀金属碎屑、油泥、细菌残渣、腐蚀沉积物。只抽走上层废液,淤泥、菌膜依旧留在槽体、管路、机床冷却通道里。
新切削液一倒进去,槽内残留的污染物立刻混入新液:
1.细菌快速繁殖,切削液很快发臭、变质、PH 值快速下降
2.金属粉末持续催化,加速切削液氧化、失效
3.浮油裹挟杂质,破坏切削液原有润滑、防锈性能本来能用半年的切削液,可能短短 1-2 个月就失效。
等于你花钱买的新液,一半功效被槽底淤泥直接废掉。
二、连锁成本,远比切削液本身更贵
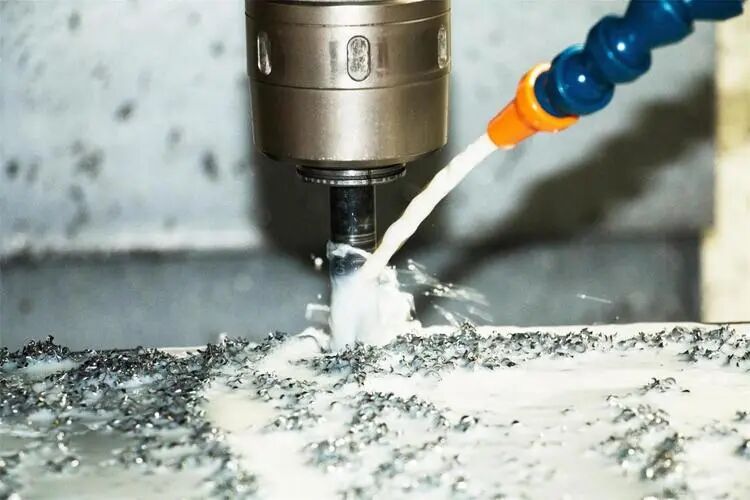
不少管理者只盯着切削液采购单价,忽略背后一连串隐性损失:
1.耗材损耗上升
润滑不足,刀具磨损加快,钻头、铣刀、丝锥损耗变多,换刀频次增加。
2.工件品质隐患
杂质造成加工表面划痕、粗糙度变差,锈蚀风险上升,出现返工甚至报废。
3.设备损耗
淤泥堵塞冷却管路、过滤器、水泵,造成流量不足、泵体磨损,维修和停机成本上涨。
4.车间环境与健康风险
厌氧菌滋生,产生刺鼻臭味;气溶胶携带细菌,刺激操作工皮肤、呼吸道,容易引发皮炎。
省了洗槽半天停机时间,换来刀具、工件、设备、切削液多重损耗,这笔账怎么算都不划算。
三、正确换液流程,做好这几步
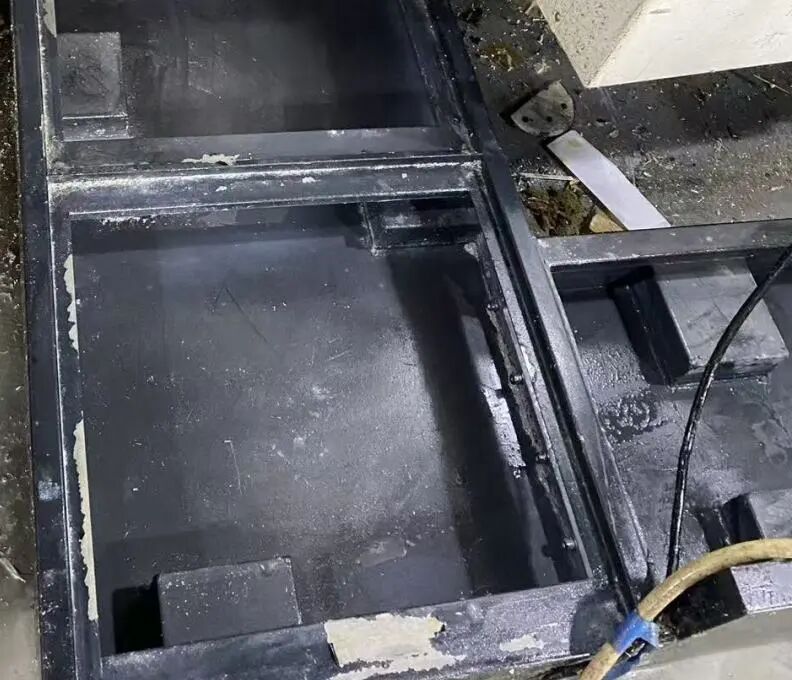
不是简单排液加新液,标准操作建议:
1.排空旧切削液,清理槽底、角落、挡板堆积的金属屑与油泥
2.使用槽体清洗剂循环清洗液槽、冷却管路、水泵,剥离菌膜和顽固油垢
3.彻底冲洗,把清洗废水全部排干净,不留清洗剂残留
4.检查过滤器、滤网,更换破损滤芯
5.注入新切削液,按配比兑水,检测 pH、浓度,合格后投产
小提示:清洗可以安排在计划停机保养时段,尽量减少对生产的冲击。
四、误区澄清:这些想法千万别再有
误区 1:杂质不多,不用每次洗槽
淤泥是层层累积的,肉眼看不见不等于没有菌膜,菌膜会持续污染新液。
误区 2:新液浓度配高一点,就能抵消污染
浓度加高只会增加成本,无法消除槽内细菌与金属粉尘,治标不治本。
误区 3:洗槽太费时间,耽误产能
短期停机清洗,换来切削液寿命翻倍、刀具损耗下降、减少突发故障停机,长期反而提升有效生产时长。
切削液是机加工的 “血液”,液槽就是它的容器。容器不干净,再好的切削液也发挥不出性能。
换液不洗槽,看似省事,实则持续吞掉车间利润。精细化管控,从每一次规范更换切削液开始,减少隐形浪费,降本增效,落到车间每一处细节。
欢迎转发给车间主管、工艺、生产负责人,一起做好切削液管理,把藏在液槽里的成本省回来!如果您有任何关于切削液的问题,欢迎咨询!
服务热线:400-158-0977